Prozesse in der Fertigung

Von der Antike bis heute ist die Gießerei ein unverzichtbarer Grundpfeiler der Industrie, denn mit ihrer vielfältigen Produktpalette prägt sie aktiv die Welt um uns herum. In unserer Gießerei setzen wir deshalb fortschrittliche und hocheffiziente metallurgische Fertigungsprozesse ein. So gewährleisten wir zuverlässig eine stabile Produktion erstklassiger Gussstücke mit hoher Präzision.

Schmelzprozesse

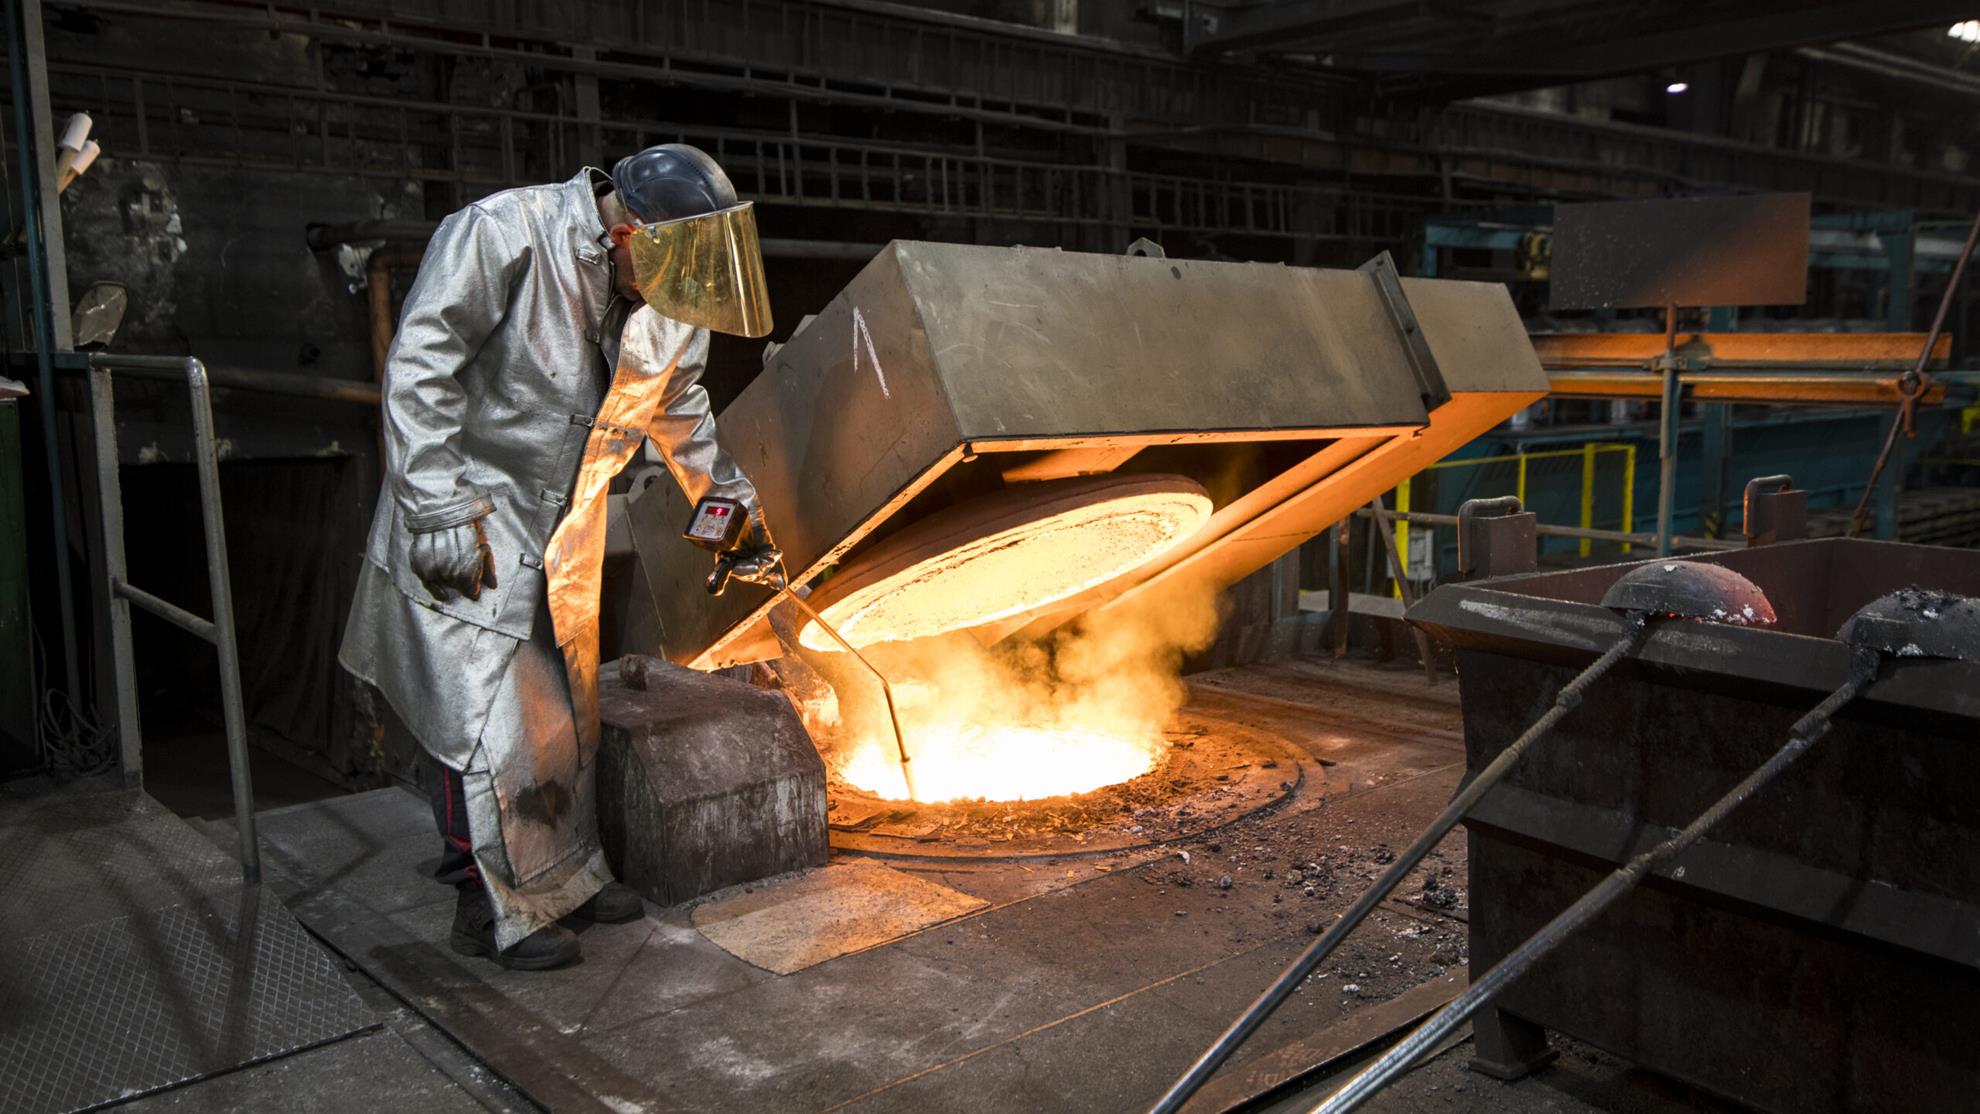
Der grundlegende Schmelzprozess erfolgt vor allem in zwei modernen Mittelfrequenz-Induktionsöfen EGES mit einer Kapazität von 2×6 Tonnen. Diese Öfen sind zudem mit einem zuverlässigen Staubabscheidesystem der Firma BMD GARANT ausgestattet, da wir großen Wert auf die ökologische Sicherheit des gesamten Betriebs legen. Als Reserve-Schmelzanlage dienen gleichzeitig die Mittelfrequenz-Induktionsöfen INDUCTOTHERM ELPHIAC mit einer Kapazität von 2×5 Tonnen, sodass wir die Schmelzprozesse in der Fertigung dauerhaft ohne Unterbrechung aufrechterhalten.

Grauguss

Konkret haben wir uns seit vielen Jahren auf die Herstellung von Gussstücken aus Grauguss in den Güten ČSN 42 2415 bis ČSN 42 2425 spezialisiert, was EN-GJL-150 / GG 15 bis EN-GJL-250 / GG 25 entspricht.

Sphäroguss

Darüber hinaus produzieren wir auch hochzähen Sphäroguss in der Güte ČSN 42 23 05, also entsprechend EN-GJS-500-7 / GGG 50.

Schmelzvorgang

Formprozesse

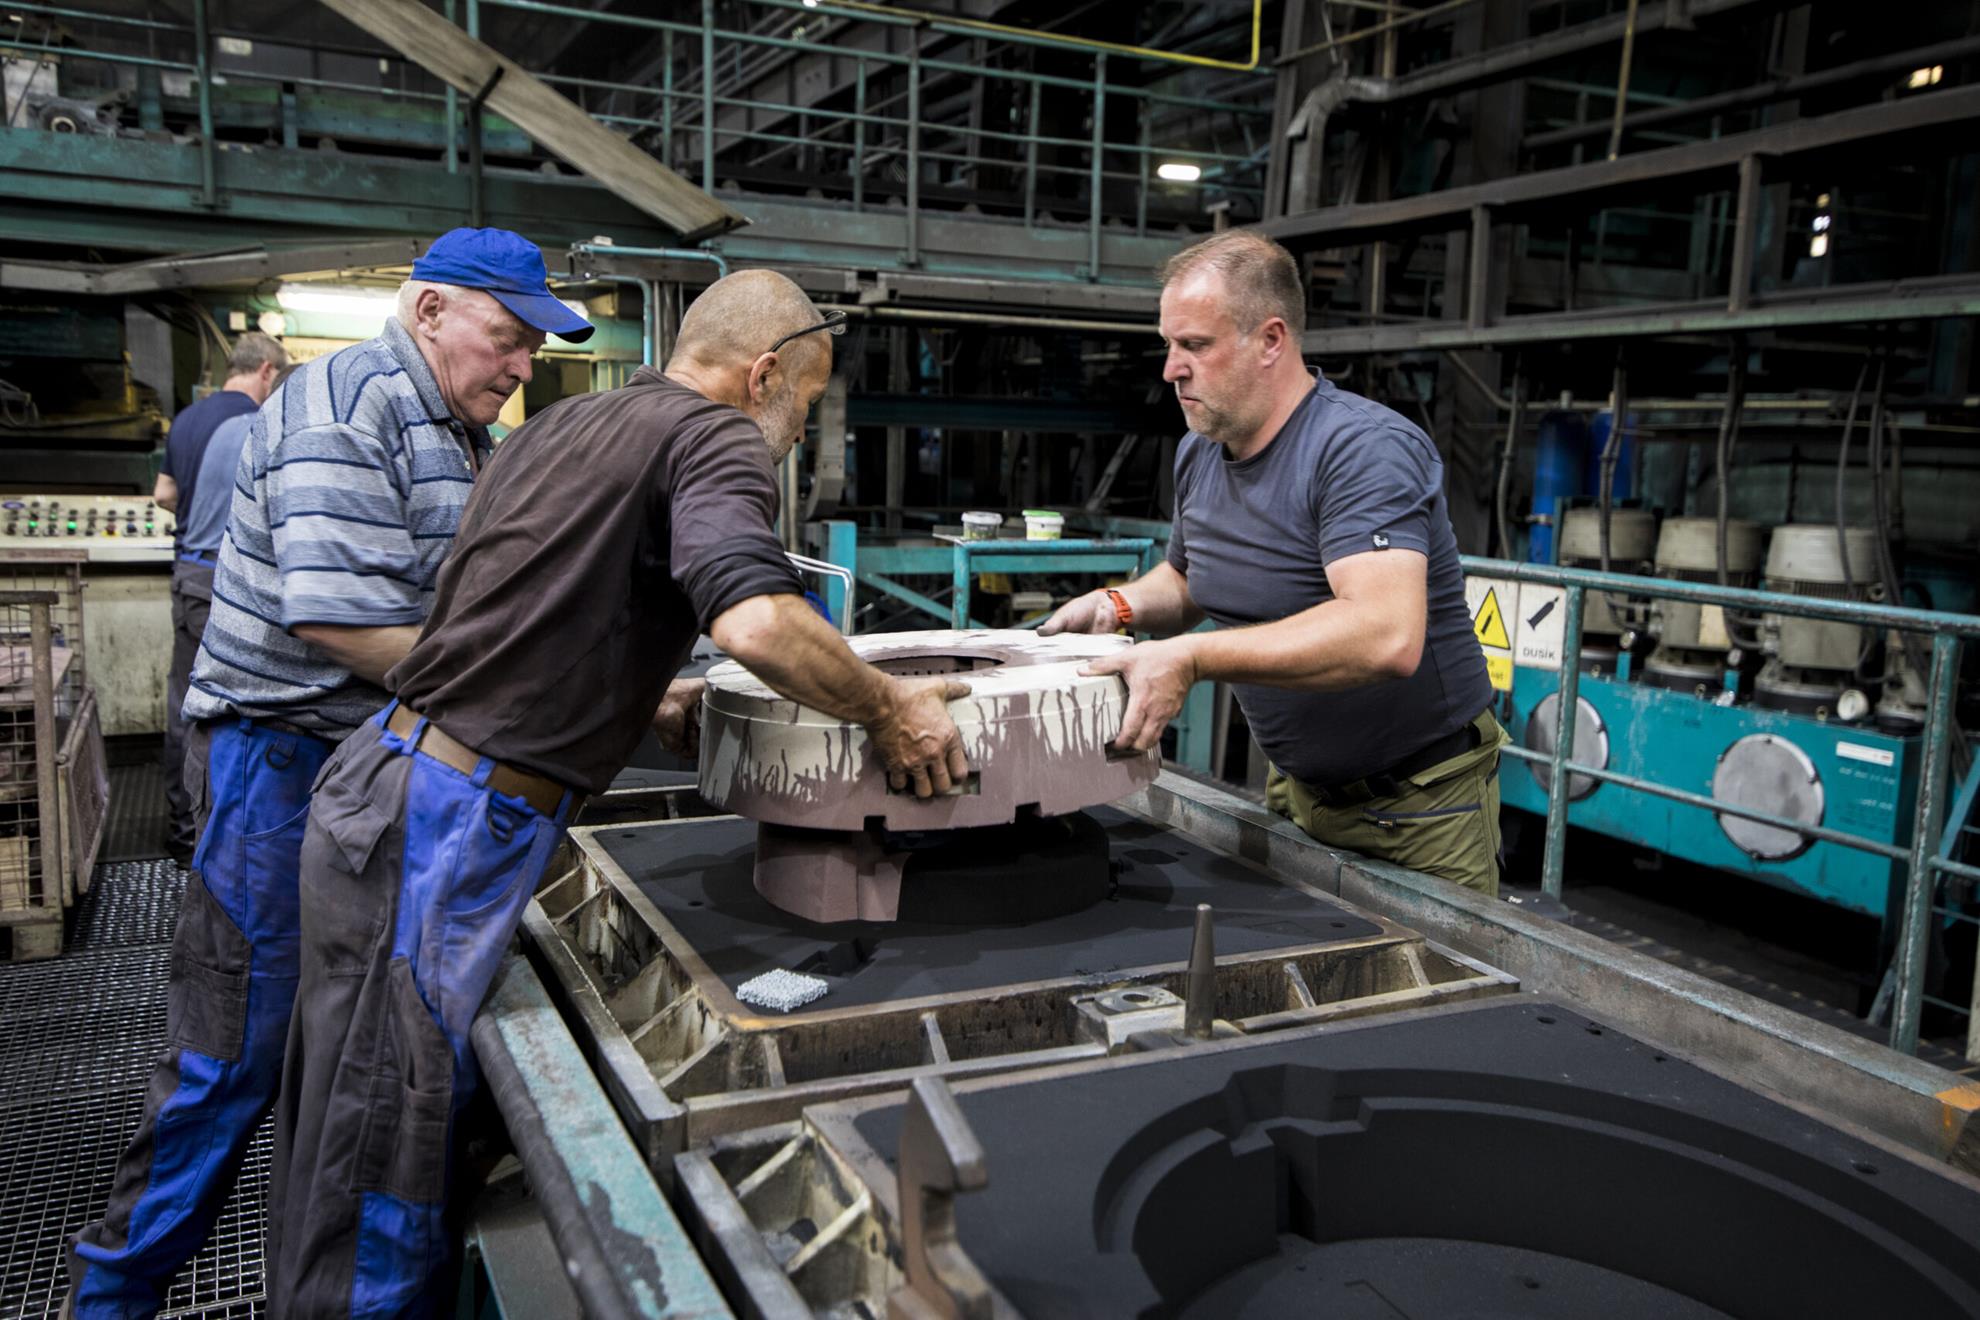
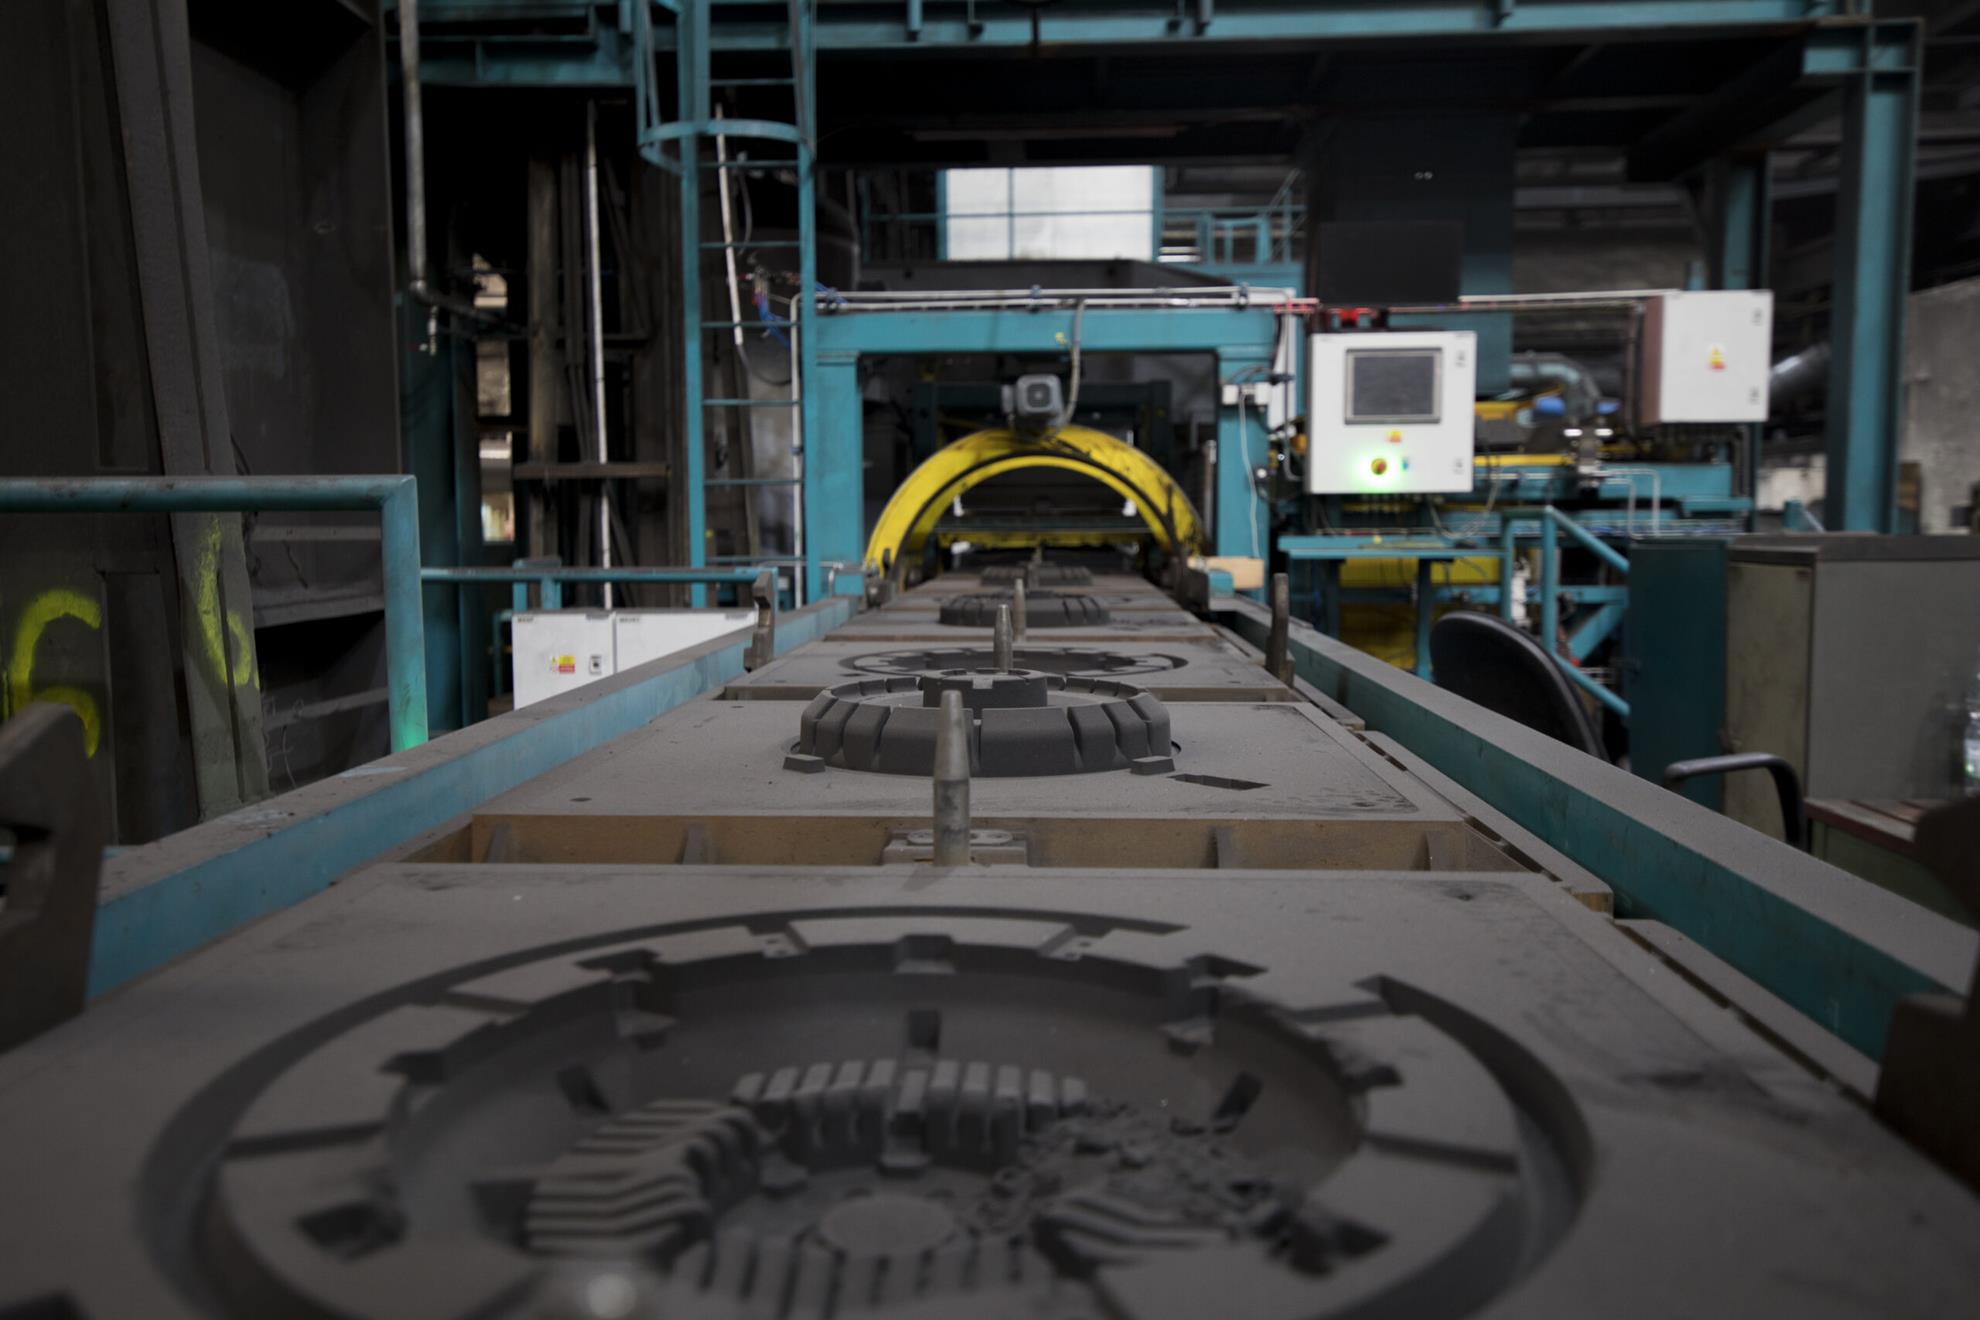
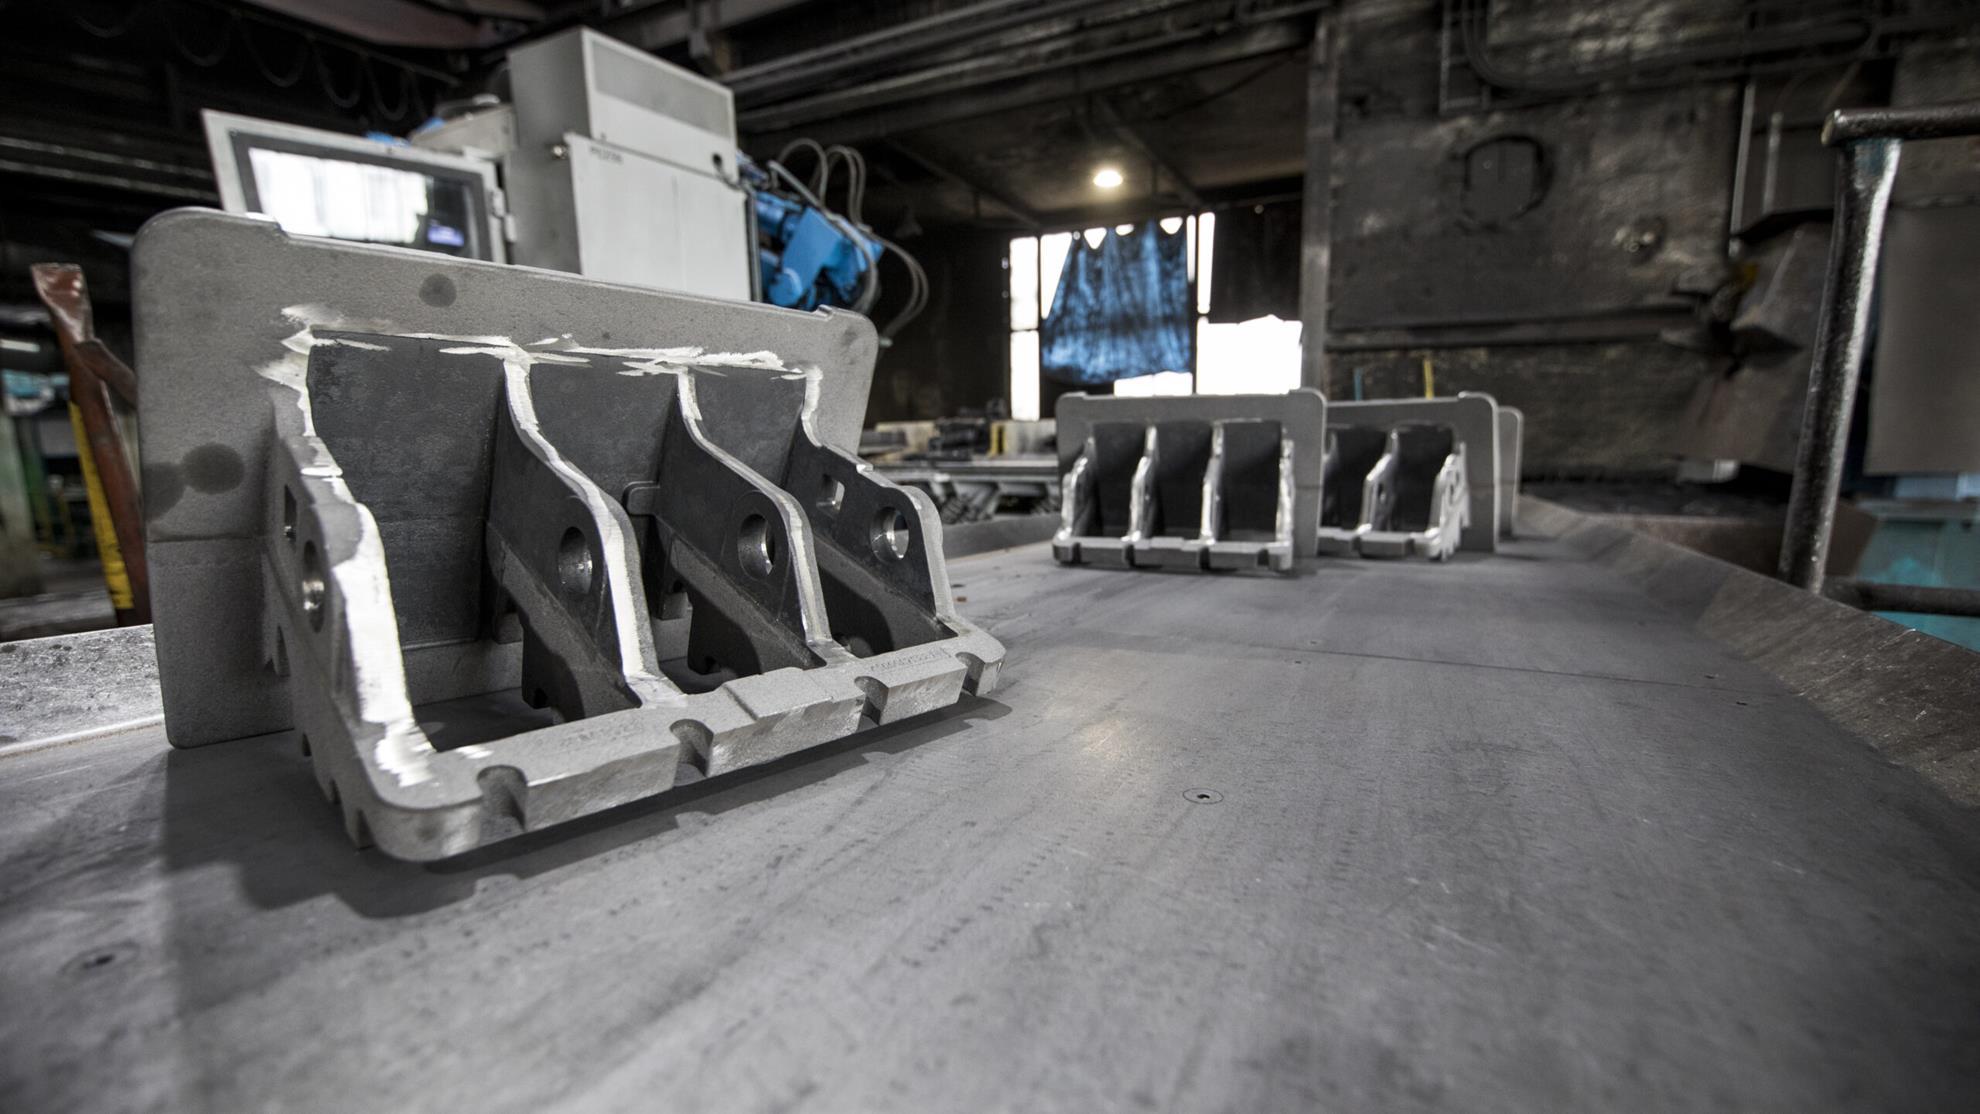
Im Formprozess zeichnen wir uns insbesondere durch das Gießen eines breiten Gewichtsspektrums von 2 kg bis 100 kg in sorgfältig vorbereitete Formen aus synthetischem, bentonitgebundenem Formstoff aus. Unsere zwei modernen automatischen Formanlagen sind daher mit Maschinen des renommierten Herstellers Heinrich Wagner Sinto ausgestattet. Diese Anlagen arbeiten nach dem bewährten Prinzip: Einfüllen des Formstoffs in den Formkasten mit Modell, anschließende Luftstromverdichtung mit Druckluft und abschließendes Nachpressen. Zudem bieten beide Anlagen eine hohe Flexibilität beim Einlegen von Kernen während des Zyklus, was sämtliche Formprozesse auch bei der Fertigung sehr komplexer Gussstücke optimiert.

Kastenformanlage HSP 3D-2

Eine unserer neuesten Technologien ist die automatische Formanlage HSP 3D-2, die seit Januar 2023 im Produktionsbetrieb ist. Diese fortschrittliche Anlage verfügt über eine geteilte Pressplatte und bietet eine hohe Leistung von 60 kompletten Formen pro Stunde bei Formkastenabmessungen von 850 × 850 × 200/200 mm. Dadurch können wir auch sehr anspruchsvolle Aufträge mit maximaler Maßgenauigkeit erfüllen.

Kastenformanlage HSP 3D-1

Die bewährte erste Generation der Formanlage HSP 3D-1 betreiben wir hingegen bereits seit 2002. Die Formkastengröße beträgt ebenfalls 850 × 850 × 200/200 mm, jedoch mit der praktischen Möglichkeit, die Formhälfte je nach den individuellen Anforderungen des Gussstücks um bis zu 50 mm zu erhöhen. Mit einer Kapazität von 50 kompletten Formen pro Stunde ergänzt sie somit zuverlässig unsere gesamten Fertigungsmöglichkeiten.
Formgebungsverfahren auf der Formanlage

Formstoffaufbereitung

Die Aufbereitung des Formstoffs ist ein vollautomatisierter Bereich unserer Gießerei. Das Herzstück dieses Betriebs ist eine moderne Mischstation mit einem leistungsstarken Turbinenmischer MTI 2500 der Firma TECHNICAL. Für die präzise Wasserdosierung setzen wir zugleich das automatisierte Kontrollsystem MICHENFELDER ein, da es eine stabile Feuchtigkeit und optimale Eigenschaften der Formstoffe gewährleistet. Der Formstoff wird anschließend wirksam mit Luft gekühlt und bei Bedarf mit feinem Wassernebel nachgekühlt. Dieser geschlossene Kreislauf schließt den menschlichen Faktor vollständig aus und garantiert langfristig fehlerfreie Prozesse in der Formherstellung.

Formmassen für Gussstücke

Kernherstellung

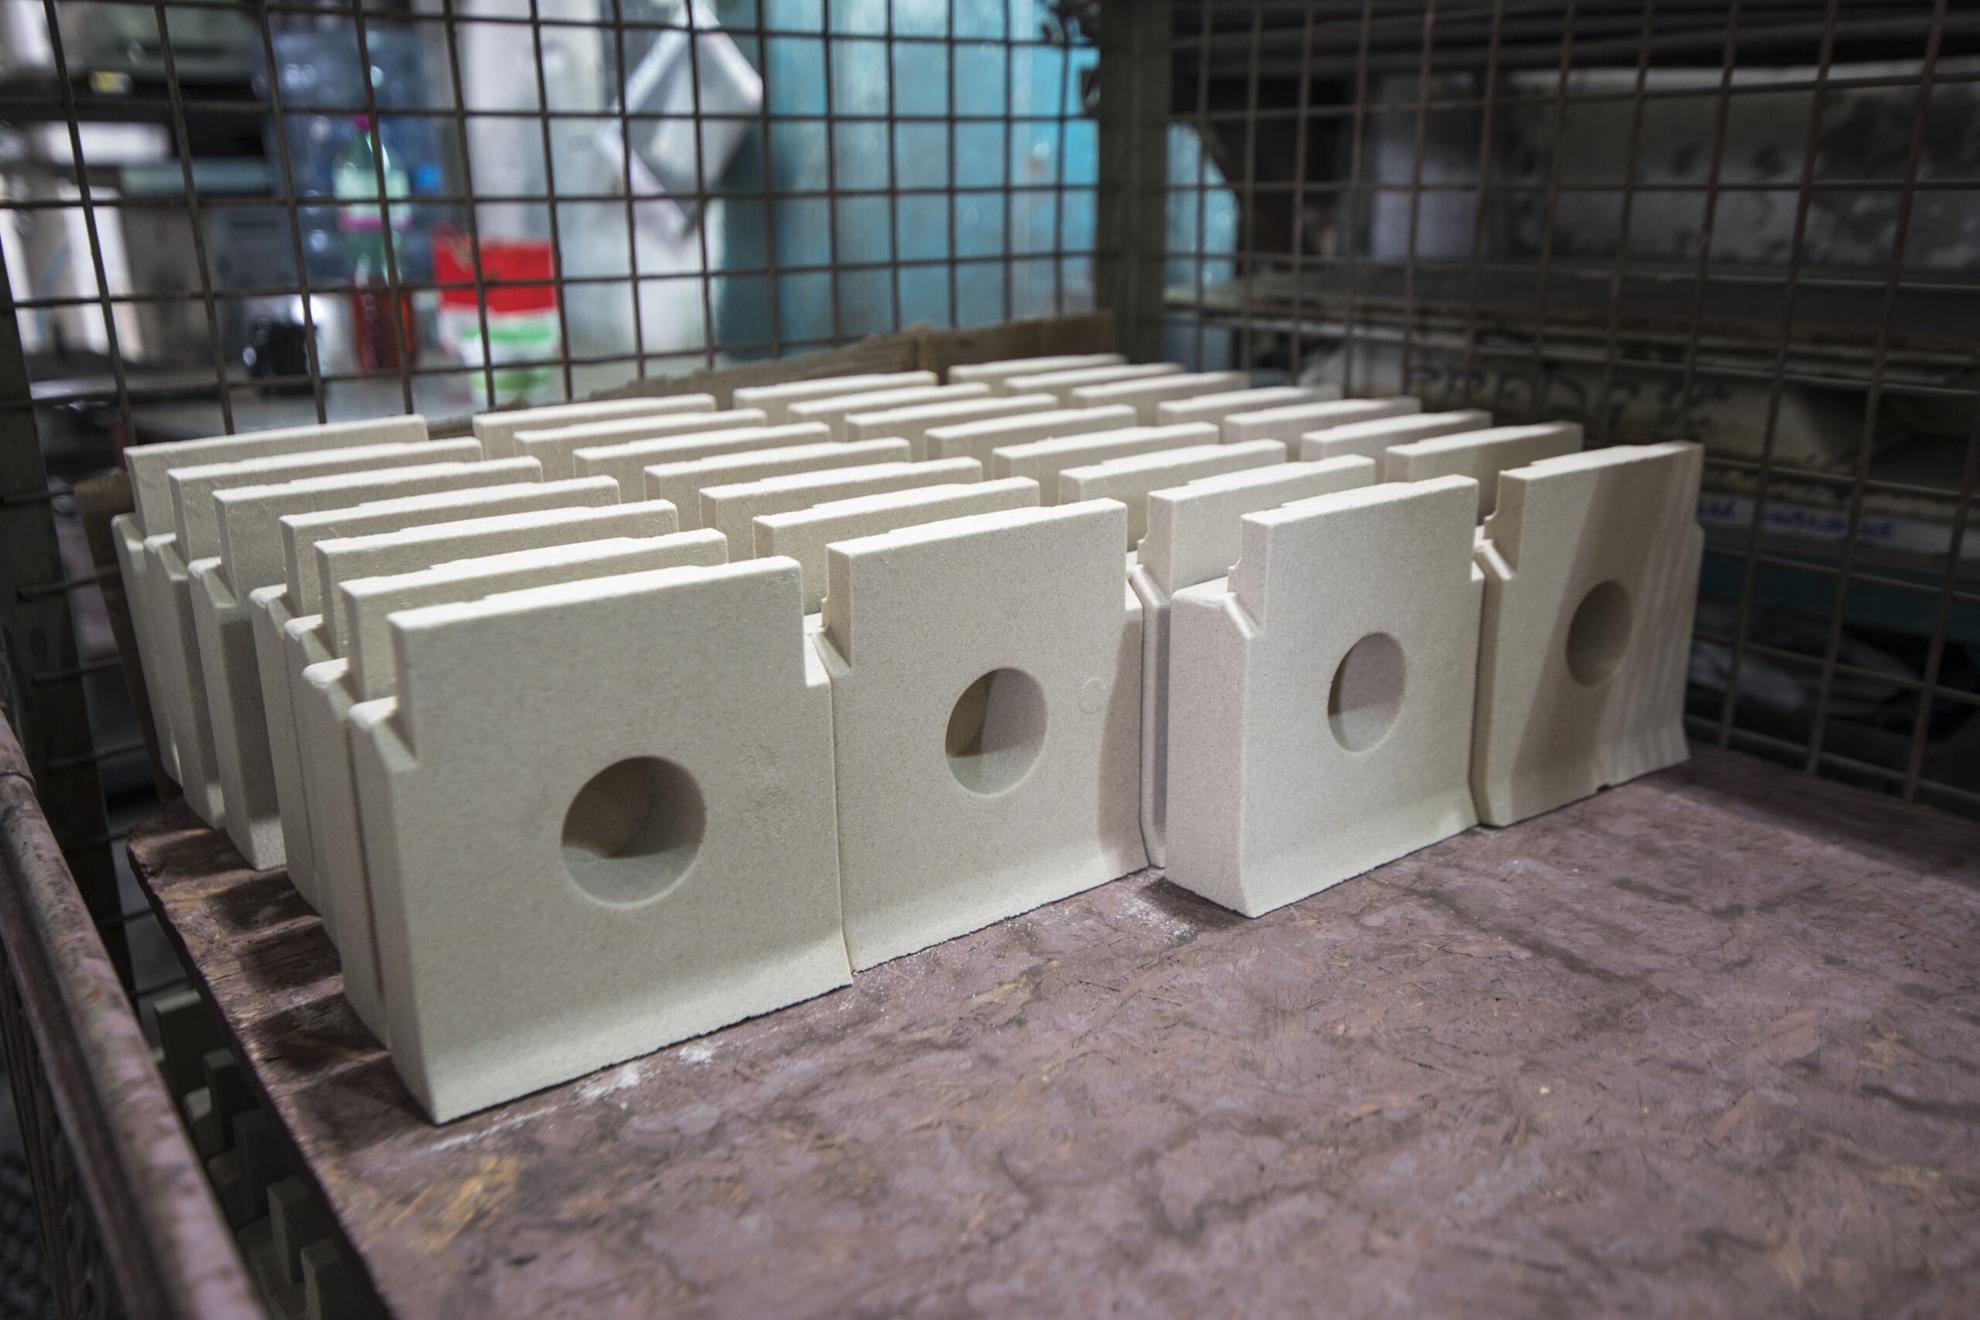
Bei der Herstellung von Sandkernen stützen wir uns vor allem auf die moderne Kernschießmaschine LAEMPE LL20, die ein Schussvolumen von bis zu 30 Litern mit anschließender Aminbegasung für maximale Festigkeit ermöglicht. Darüber hinaus nutzen wir auch die bewährte Maschine RÖPER 40 mit einem Schussvolumen von bis zu 40 Litern. Auch sie arbeitet mit der Aminbegasung (Cold-Box-Verfahren), sodass wir zuverlässig eine hohe Formstabilität der Kerne erreichen.

Herstellung von Gusskernen

Transport, Kühlung und Strahlen der Gussstücke

Den primären Transport der heißen Gussstücke von den Formanlagen direkt in die Putzerei übernimmt ein zuverlässiger Plattenbandförderer von Magaldi, an den sich nahtlos eine leistungsfähige Schwingrinne anschließt. Für das sichere Handling schwerer Teile und das Abtrennen der Anschnittsysteme steht unseren Mitarbeitern zudem ein hydraulischer Manipulator von CLANSMAN DYNAMICS zur Verfügung, was den gesamten Fertigungsablauf deutlich vereinfacht.

Anschließend durchlaufen die Gussstücke eine kontrollierte Abkühlung in unserer Kühlhalle, wo sie bis zu 24 Stunden verbleiben. Nach dem vollständigen Abkühlen gelangen sie in die Strahlanlage KONRAD RUMP mit einem hohen Strahlmitteldurchsatz von 300 kg/min, die sämtliche Formstoffreste zuverlässig entfernt und für eine saubere Oberfläche des Gussstücks sorgt. Der gesamte Arbeitsbereich ist zudem mit einer modernen Filteranlage ausgestattet, sodass wir die Umwelt wirksam schützen.

Handhabung von Gussteilen nach der Produktion

Nachbearbeitung der Gussstücke

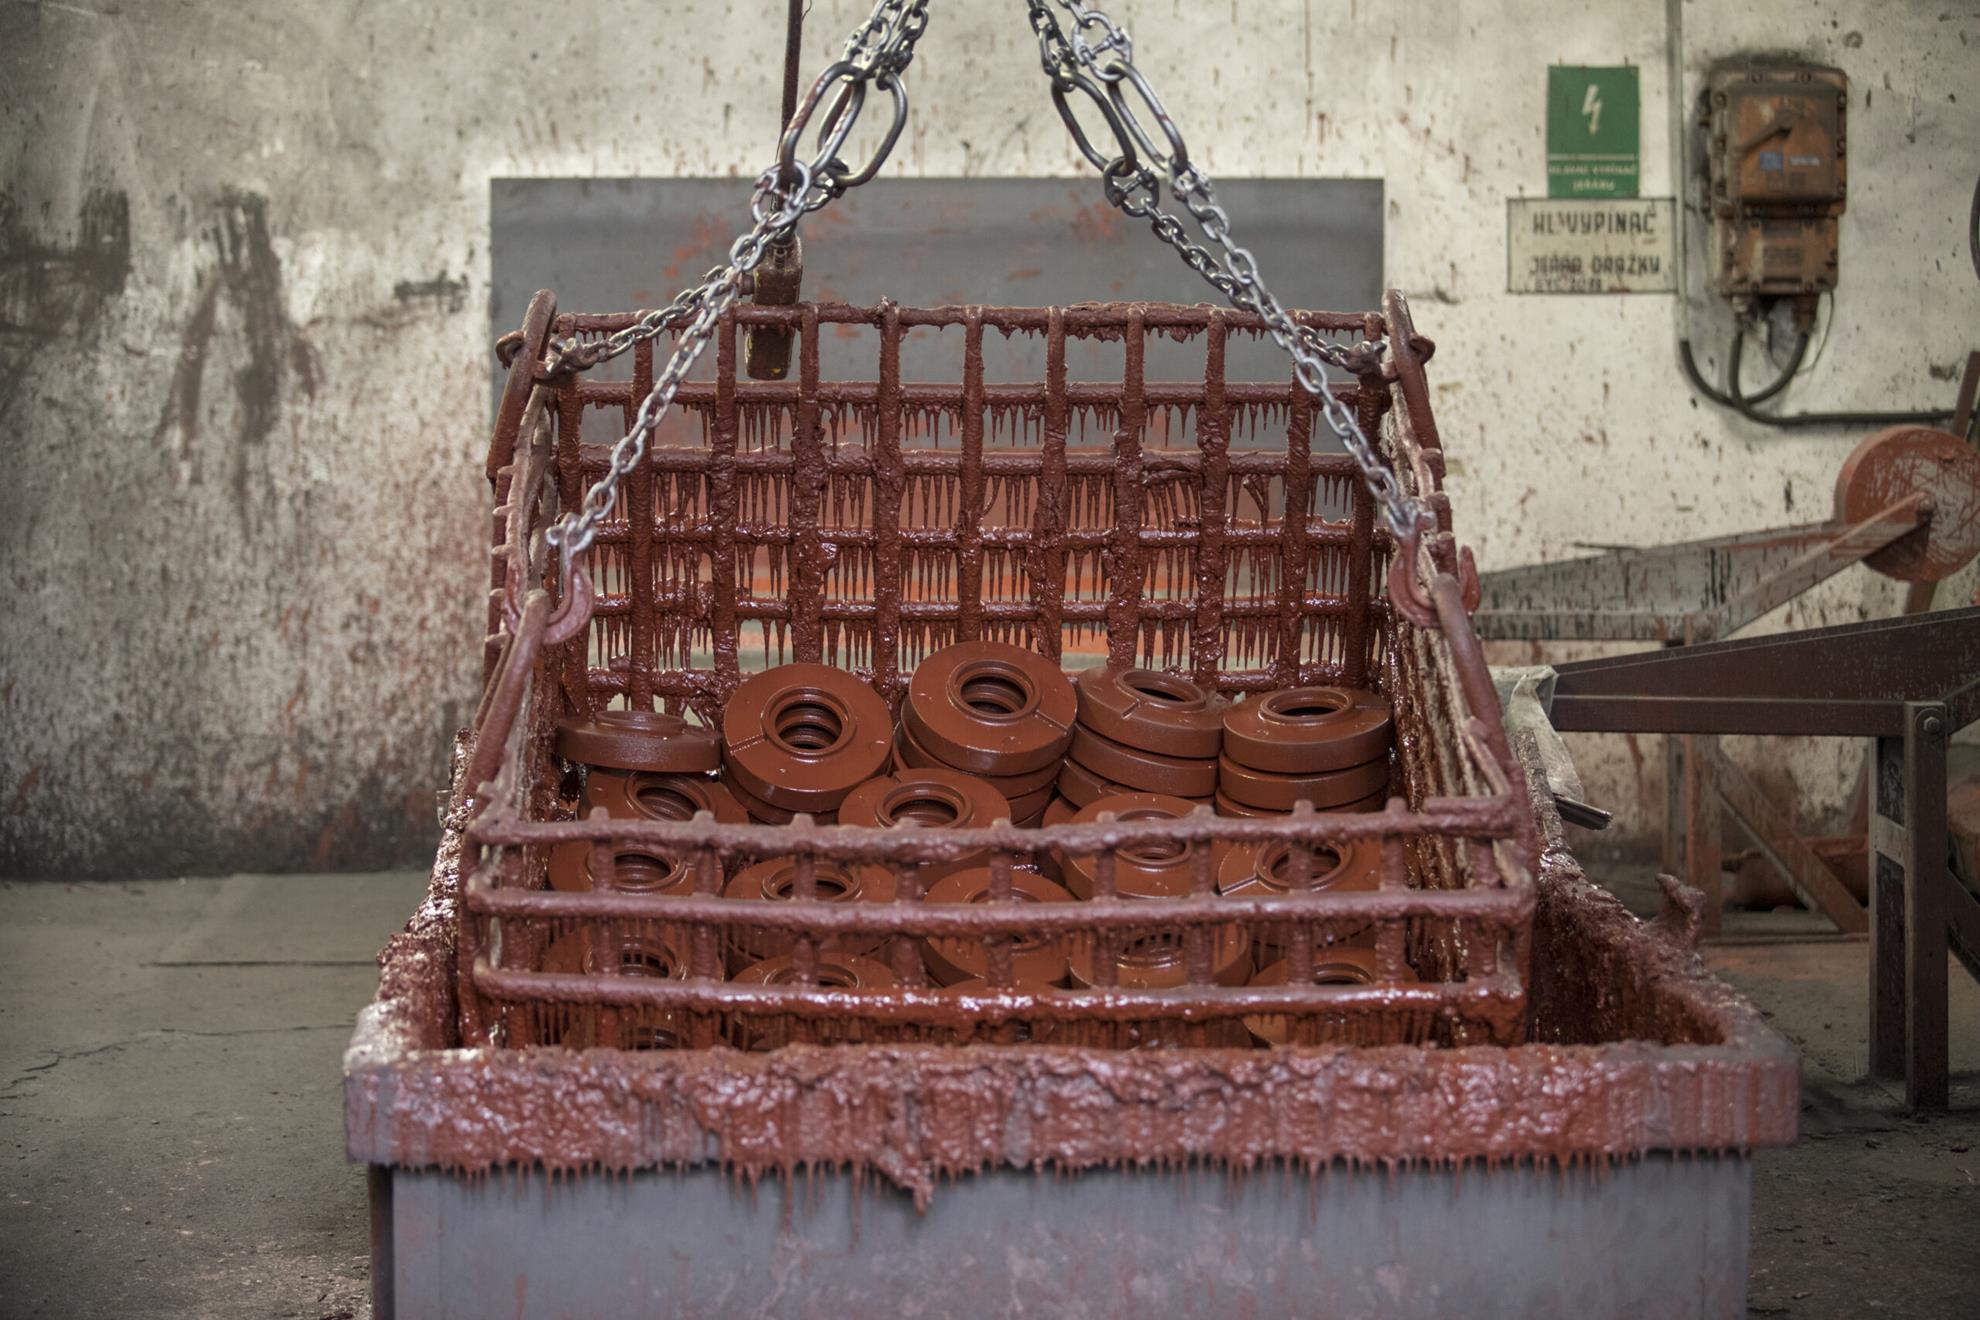
Genau nach den individuellen Anforderungen unserer Kunden führen wir verschiedene Endbearbeitungen durch, mit denen wir sämtliche Fertigungsprozesse abschließen. Standardmäßig bieten wir daher Kunstharzbeschichtungen in rotbraunen oder schwarzen Farbtönen an, sorgen aber auch für hochwertige Pulverbeschichtung oder Feuerverzinkung. Neben der Oberflächenbehandlung bieten wir zudem eine umfassende spanende Bearbeitung der Gussstücke an, wie etwa Drehen, Fräsen oder Bohren. Diese erfolgt sowohl auf konventionellen Maschinen als auch auf modernen mehrachsigen NC- und CNC-Zentren.

Lackierung von Gussteilen